Un boșaj M8 pe o carcasă de transmisie din aluminiu turnat sub presiune scoate prima dată când o cheie dinamometrică trece de 28 Nm. Linia se oprește, carcasa intră într-un coș de gunoi, iar costul real nu este locuința. Este vorba despre tura pierdută, raportul de izolare, notificarea clientului și cei trei ingineri care petrec două zile demonstrând că defecțiunea a fost o problemă cu specificațiile găurii și nu o problemă de asamblare. Inserțiile filetate pentru automobile sunt părțile mici și ieftine care previn exact acest tip de eveniment și sunt alese cu luni mai devreme pe o notă de desen pe care scrie ceva de genul „inserție autofiletante M8 x 1,25, inoxidabil sau echivalent”.
Iată concluzia din față. Familia de inserturi contează mult mai mult decât numele mărcii. O inserție cu filet de sârmă, o inserție cu autofiletare și o inserție cu cheie de blocare nu sunt interschimbabile, deoarece transferă sarcina în materialul de bază în trei moduri complet diferite. Odată ce ați reparat familia, materialul și acoperirea devin o problemă la coroziune și temperatură, iar toleranța la găuri devine o problemă de scule și proces. Comanda greșit și veți cheltui bani pe toleranțe mai strânse de care aplicația nu a avut nevoie niciodată, în timp ce riscul real, care este o inserție rotativă sau extrasă, rămâne neatins.
Acest articol prezintă cele șase familii de inserții filetate pentru automobile, materialele și acoperirile care au sens în funcționarea motorului, transmisiei, șasiului și tăvii bateriei EV, specificațiile orificiilor și filetului care decid dacă o inserție se menține, sculele care mențin o linie în mișcare și întrebările pe care trebuie să le adresați oricărui producător sau furnizor înainte de a lansa o comandă de achiziție. Se încheie cu îndrumări de întreținere pentru firele eliminate, un set de întrebări frecvente și un scurt modul de resurse.
Ce fac de fapt inserțiile filetate pentru automobile în interiorul unei îmbinări
O inserție face o singură sarcină: mută filetul care poartă sarcina dintr-un material de bază slab și într-un element mai puternic, înlocuibil. Aluminiul, magneziul, zincul turnat sub presiune, tabla de oțel, compozitele și materialele plastice au toate un lucru în comun. Când tăiați un fir direct în ele, modul de eroare nu este un șurub rupt. Este un fir tăiat sau tras în materialul mai moale, care este partea scumpă.
Gândește-te la numere. Un șurub din oțel de gradul 8.8 într-un boș de aluminiu s-ar putea defecta la șurub cu mult înainte ca aluminiul să se defecteze, ceea ce este bine, deoarece doriți ca șurubul să fie veriga slabă. Un șurub de nota 10,9 în același șef inversează această relație. Acum foarfecele cu filet din aluminiu și șurubul supraviețuiesc, ceea ce înseamnă că distrugi o carcasă pentru a salva un șurub. O inserție modifică raportul. Oferă bofului din aluminiu un filet intern din oțel sau inoxidabil cu o zonă efectivă de forfecare mai mare și împrăștie sarcina pe o lungime mai mare de angajare, astfel încât îmbinarea se comportă așa cum a fost proiectat.
Există o a doua funcție, mai puțin discutată. Inserțiile creează repetabilitate. O gaură filetată din aluminiu turnat sub presiune variază în funcție de porozitate, unghiul de aspirare, uzura sculei și poziția de prindere. O inserție preformată, instalată cu o unealtă controlată, oferă aceeași poziție a filetului și același comportament de extragere la unitatea 1 și la unitatea 100.000. Pentru un producător care execută un ansamblu critic pentru siguranță, acea repetabilitate valorează mai mult decât prețul unitar al insertului.
În cele din urmă, inserțiile creează posibilitatea de service. Când un filet este deteriorat pe teren, o bobină elicoidală sau o inserție de blocare cu cheie transformă o carcasă de deșeuri într-una reparată. În lucrările cu vehicule grele și feroviare, unde piese turnate pot costa mii și timpii de livrare sunt de luni de zile, acea proprietate unică a menținut flote întregi în funcțiune.
Cele șase familii de inserturi filetate pentru automobile și unde aparține fiecare
Cele mai multe greșeli de aprovizionare se întâmplă deoarece cumpărătorii tratează toate inserțiile ca o singură categorie. Nu sunt. Tabelul de mai jos rezumă cele șase familii care apar cel mai des în desenele vehiculelor și aerospațiale, iar coloana care decide cele mai multe argumente este cea despre modul în care inserția se oprește de la rotație.
| Familie | Cum se blochează | Material gazdă tipic | Cel mai potrivit | Atenție la |
|---|---|---|---|---|
| Inserție cu filet de sârmă (bobină elicoidală) | Bobina cu secțiune de diamant ținută de tensiunea arcului într-un orificiu filetat | Aluminiu, magneziu, fontă, materiale plastice | Repararea și armarea unei găuri filetate standard | Necesită un robinet STI, nu un robinet standard |
| Inserție autofiletante | Fantele de tăiere exterioare formează propriul fir în timpul instalării | Materiale plastice, aluminiu, piese turnate sub presiune moi, pereți subțiri | Instalare într-o singură etapă în boșe cu rezistență redusă | Diametrul orificiului pilot este critic și specific materialului |
| Inserție de blocare cu cheie | Chei introduse în jos prin peretele de inserare în materialul de bază | Oțeluri dure, îmbinări cu vibrații mari, carcase aerospațiale | Rezistenta maxima la rotire si tragere | Mai mulți pași de instalare și un diametru mai mare al boșajului |
| Inserție filetată cu trei găuri | Găuri pentru flanșă cu șuruburi, nituri sau pilonii | Tablă, panouri subțiri, compozite | Material subțire unde un fir întreg nu poate fi tăiat | Necesită spațiu liber sau acces în spatele panoului |
| Piuliță de conversie intern-exterior | Filet exterior și filet interior | Orice material, utilizat în cazul în care standardele de filet diferă | Adaptarea valorii la unificat sau BSP la NPT | Verificați lungimea cuplată pe ambele filete |
| Dop filetat și dopul de ulei | Etanșare prin suprafața garniturii sau prin formă de filet conic | Baie de ulei, cutii de viteze, carcase hidraulice | Goluri de scurgere, umplere și inspecție | dopurile conice și drepte etanșează prin diferite principii |
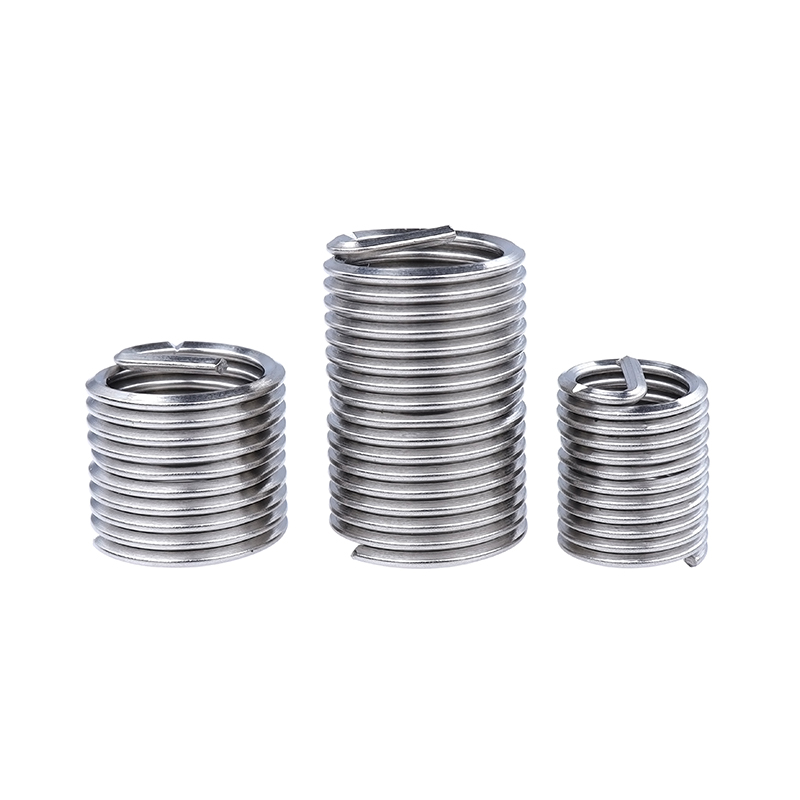 Inserție de blocare cu șurub Inserție de blocare cu șurub is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... Vizualizare produs →
Inserția cu filet de sârmă merită un comentariu mai lung deoarece este familia specificată cel mai des în îmbinările legate de siguranță. O bobină elicoidală standard se bazează pe tensiunea elastică a bobinei instalate pentru a rămâne pe loc. O variantă de blocare a șurubului adaugă o funcție de blocare pe filetul intern care prinde șurubul în sine, ceea ce crește cuplul necesar pentru a slăbi elementul de fixare după vibrație. Într-un suport de grup motopropulsor sau un senzor montat pe șasiu, acea diferență apare ca o articulație care rămâne la sarcina sa de clemă după 200 de ore de vibrații aleatorii în loc să se slăbească.
Inserțiile autofiletante ocupă capătul opus al spectrului. Sunt alegerea pragmatică atunci când șeful este moale, peretele este subțire și procesul vrea o operație mai degrabă decât două. Deoarece insertul își taie propriul fir, orificiul pilot nu este deloc o specificație a filetului. Este un diametru de găuri cu o bandă de toleranță și acea bandă este de obicei strânsă, adesea în jurul valorii de plus sau minus 0,05 mm la dimensiuni mici. Dacă procesul dvs. de găurire nu poate ține acea bandă, nicio marcă de inserție nu va salva îmbinarea.
Inserțiile de blocare cu chei sunt răspunsul greu. Acestea sunt instalate cu chei care sunt introduse în jos prin fantele din corpul inserției, blocând mecanic inserția pe materialul de bază. Nu se bazează pe tensiunea sau frecarea arcului. Acesta este motivul pentru care apar în carcase aerospațiale, în locații cu vibrații mari și în reparații în care o singură defecțiune nu este acceptabilă. Compensația este un plic de instalare mai mare și mai multe trepte la bancă.
Opțiuni de material și acoperire pentru inserții filetate pentru automobile
Odată ce familia este fixată, următoarea decizie este materială și finală. Aici se întâlnesc costurile, coroziunea și riscul galvanic. Regula care scutește cele mai multe probleme este simplă: potriviți materialul inserției la șurub și la mediul înconjurător și nu plasați niciodată o inserție anodică mică într-un părinte catodic mare fără să vă gândiți la asta.
Inserțiile din oțel carbon sunt calul de lucru. Sunt puternice, ieftine și ușor de format, iar cu o placare pe bază de zinc se descurcă bine în medii interioare uscate și ușor umede. Zinc albastru-alb și zinc galben sunt cele două acoperiri pe care le veți vedea cel mai des. Zincul alb-albastru dă un strat strălucitor, subțire, relativ uniform, cu aspect bun și rezistență moderată la stropirea cu sare. Zincul galben, produs cu o pasivare trivalentă în liniile moderne, oferă un ton puțin mai cald și, de obicei, o rezistență mai bună la rugina albă, motiv pentru care apare pe sub caroserie și piesele din compartimentul motorului.
Inserțiile din oțel inoxidabil, de obicei 303, 304 sau 316, mută discuția de la aspect la chimie. Tipul 303 este de prelucrare liberă și este alegerea naturală atunci când corpul plăcuței trebuie tăiat pe strunguri automate la volum mare. Tipul 304 este gradul de uz general rezistent la coroziune și acoperă majoritatea utilizărilor sub capotă și exterioare. Tipul 316 adaugă molibden și devine răspunsul potrivit pentru sarea de drum, expunerea marina și anumite medii chimice. Schimbul este că inoxidabilul austenitic nu este magnetic și nu poate fi întărit prin tratament termic, astfel încât rezistența la smulgere pe unitate de volum este mai mică decât o inserție din oțel carbon călit de aceeași dimensiune.
| Material si finisaj | Rezistenta la coroziune | Puterea | Mediu tipic |
|---|---|---|---|
| Oțel carbon, simplu | Scăzut | Înalt | Numai locații interioare uscate, cu aburi de ulei |
| Oțel carbon, zinc albastru-alb | Moderat | Înalt | Interiorul cabinei, zone uscate ale compartimentului motorului |
| Oțel carbon, zinc galben | Moderat to good | Înalt | Compartimentul motorului, zonele sub caroserie expuse la stropire |
| otel inoxidabil 303 | Bun | Moderat | Inserții prelucrate, utilizare generală sub capotă |
| otel inoxidabil 304 | Bun | Moderat | Decorări exterioare, console, îmbinări din materiale mixte |
| otel inoxidabil 316 | Foarte bine | Moderat | Expunere rutieră la sare, coastă și spălare |
Două puncte practice merită repetate. În primul rând, grosimea stratului de acoperire modifică ușor dimensiunile efective ale filetului, astfel încât o inserție acoperită nu este identică dimensional cu una simplă, iar specificația de placare aparține desenului alături de însemnarea filetului. În al doilea rând, atunci când o inserție inoxidabilă este instalată într-o turnare de aluminiu, cele două metale stau în contact într-un mediu potențial umed. Aceasta este o pereche galvanică. De obicei, este acceptabil pentru o inserție mică într-o turnare mare, dar ar trebui să fie o decizie conștientă înregistrată în fișierul de proiectare, mai degrabă decât un accident al listei de piese.
Specificarea dimensiunii găurii, mărimii filetului și lungimii de angajare
Oricine poate citi un fir de referință dintr-un desen. Partea care necesită experiență este traducerea acelui înștiințare într-o gaură, o toleranță și o lungime de angajare pe care o linie de producție o poate deține de fapt. Cinci lucruri conduc la rezultat: materialul de bază și duritatea acestuia, diametrul găurii pilot și banda de toleranță a acestuia, lungimea de angajare în elementul de bază, grosimea peretelui disponibilă pentru boss și metoda de instalare, inclusiv dacă accesul este doar dintr-o parte.
Duritatea este primul filtru. În aluminiu moale în jur de 60 până la 80 HB, o inserție autofiletante taie cu ușurință un fir curat, iar o bobină elicoidală are nevoie de un orificiu STI filetat corespunzător. Într-un oțel călit peste aproximativ 30 HRC, inserțiile autofiletante sunt pur și simplu instrumentul greșit și discuția se mută la blocarea cu chei sau la o reparație găurită și filetata.
Toleranța găurii pilot este al doilea filtru și este locul în care provin cele mai multe defecțiuni de câmp. O gaură prea mare cu 0,1 mm reduce materialul în care poate mușca inserția, iar defecțiunea apare ca o inserție care se rotește sub cuplu, uneori numai după mai multe cicluri termice. O gaură prea mică crește cuplul de instalare, ceea ce poate tăia inserția sau crăpa un boț subțire.
Lungimea interacțiunii este al treilea filtru. Scurtătura obișnuită de a folosi o inserție doar la fel de adâncă ca cuplarea filetului standard a șurubului este de obicei o greșeală. Inserțiile funcționează prin distribuirea sarcinii, astfel încât adâncimea este direct proporțională cu sarcina suportată de îmbinare. Graficul de mai jos rezumă modul în care se compară diferitele familii de inserții în ceea ce privește performanța relativă de extragere în același material gazdă în aceleași condiții de testare, ceea ce este cel mai util mod de a vă gândi la această decizie înainte de a vă angaja la scule.
Primul lucru pe care îl spune graficul este că fiecare familie de inserții bate o gaură filetată neîntărită și cu o marjă largă. Cea mai joasă inserție de pe diagramă returnează încă cu aproximativ cincizeci la sută mai multă sarcină de extragere decât firul de aluminiu gol pe care îl înlocuiește. Acest decalaj este întreaga justificare a piesei și este motivul pentru care o singură inserție poate transforma un design de boșaj marginal într-unul sigur fără a schimba turnarea.
A doua observație este răspândirea în interiorul familiei de inserții filetate de sârmă. Varianta cu șurub se află aici cu aproximativ trei procente deasupra variantei fără încurcături, ceea ce nu este o pretenție despre performanța de blocare, ci o reflectare a geometriei bobinei ușor diferite și a faptului că ambele sunt instalate într-o gaură STI filetată corespunzător, de adâncime identică. În îmbinările reale, diferența contează mai mult decât sugerează graficul, deoarece caracteristica de blocare afectează cuplul pe care trebuie să-l slăbească elementul de fixare, nu sarcina statică de extragere.
Al treilea punct se referă la inserția de blocare a cheii din vârful gamei. Atinge cel mai înalt indice, deoarece cheile transferă sarcina direct în materialul părinte, mai degrabă decât să se bazeze doar pe angajarea firului. Tocmai de aceea este specificat unde vibrațiile sunt severe și accesul pentru reluare este limitat. Costul este un șef mai mare și un ciclu de instalare mai lung.
Al patrulea punct este comparația dintre cele două inserții autofiletante. Versiunea inoxidabil este puțin mai mare decât versiunea din oțel carbon în acest test, ceea ce surprinde oamenii care presupun că inoxidabilul este întotdeauna mai slab. Motivul este că inserția din inox din această gamă de dimensiuni a fost testată într-o stare puțin mai grea și cu o geometrie a fantei marginal diferită. Concluzia sinceră este că diferența dintre 92 și 96 se află în interiorul zgomotului majorității proceselor din atelier și nu ar trebui să fie factorul decisiv. Alegeți dintre ele în funcție de cerințele de coroziune, nu de o diferență de rezistență de două sau patru procente.
Al cincilea punct se referă la insertul cu trei găuri. Indicele său de 104 îl plasează deasupra ambelor inserții autofiletante, dar cu mult sub familia de fire de sârmă. Acest lucru are sens, deoarece calea de încărcare trece prin flanșă și cele trei puncte de fixare, mai degrabă decât printr-un filet de adâncime completă. Este o soluție pentru panouri subțiri, nu un concurent pentru o bobină elicoidă într-un bos gros.
Al șaselea punct este despre gaura neîntărită și merită subliniat. La 62 de ani, gaura cu filet goală nu este doar mai slabă. Este, de asemenea, opțiunea cel mai puțin repetabilă, deoarece performanța sa depinde de porozitatea locală a turnării la acel boss exact. Două găuri de pe aceeași componentă se pot comporta diferit. Inserția îndepărtează acea variabilitate, iar variabilitatea, nu rezistența medie, este cea care provoacă oprirea liniei.
În al șaptelea rând, graficul este o comparație statică și nu trebuie citită ca un clasament de oboseală. Într-o articulație vibrantă, clasamentul se poate schimba, deoarece mecanismul care rezistă slăbirii devine la fel de important ca și mecanismul care rezistă smulgerii. Acesta este cazul modelelor de blocare cu șurub și cheie.
În al optulea, rețineți că lungimea de angajare a fost menținută constantă la o dată și jumătate diametrul nominal. Dacă creșteți cuplarea la două ori mai mare decât diametrul, fiecare familie de inserții câștigă, dar inserțiile autofiletante câștigă mai puțin decât familiile de filet de sârmă și de blocare cu chei, deoarece o inserție de autofiletare poartă mai multă sarcină în apropierea primelor filete.
În al nouălea rând, valorile indicelui sunt relative, nu absolute. Sunt utile pentru clasare și pentru explicarea unei decizii de proiectare unui coleg. Ele nu înlocuiesc un test de extragere pe propria ta turnare, cu propriul proces de găuri, la propriul cuplu de instalare.
În al zecelea rând, concluzia practică pentru o echipă de cumpărare este că schimbarea familiei pentru a economisi câțiva cenți pe bucată nu merită aproape niciodată. Inserția reprezintă o mică parte din costul șefului pe care îl protejează, iar modul de defecțiune pe care îl previne este măsurat în ore de oprire a liniei.
Instrumente de instalare și verificarea realității liniei de asamblare
O inserție perfectă cu instrumentul de instalare greșit este un generator de resturi. Discuția despre scule este scurtă, dar este locul în care o mulțime de proiecte eșuează în liniște, deoarece unealta este adesea tratată ca o idee ulterioară în aceeași comandă de achiziție ca insertul.
Pentru inserțiile cu filet de sârmă, instrumentele de instalare sunt disponibile în două stiluri largi, în funcție de faptul că inserția are o curbă sau este fără încurcături. Instalarea fără încurcături elimină etapa separată de rupere a curelei, care elimină o bucată de sârmă slăbită care altfel își poate găsi drum într-o cutie de viteze sau o galerie de ulei. Acel singur beneficiu al procesului, nu inserția în sine, este adesea motivul pentru care un producător trece la un design fără curbe. Sculele de extracție sunt omologul, utilizate atunci când o inserție uzată sau deteriorată trebuie să iasă fără a deteriora filetul părinte.
Pentru inserturile autofiletante, instrumentul de instalare este de obicei un dispozitiv de antrenare care cuplează filetul intern și aplică un cuplu controlat. Două variabile contează: șoferul nu trebuie să iasă sub sarcină, iar cuplul de instalare trebuie monitorizat, deoarece cuplul de instalare este cel mai devreme și cel mai ieftin indicator că orificiul pilot este în afara specificațiilor. Dacă cuplul de instalare se deplasează în sus peste o schimbare, burghiul se uzează.
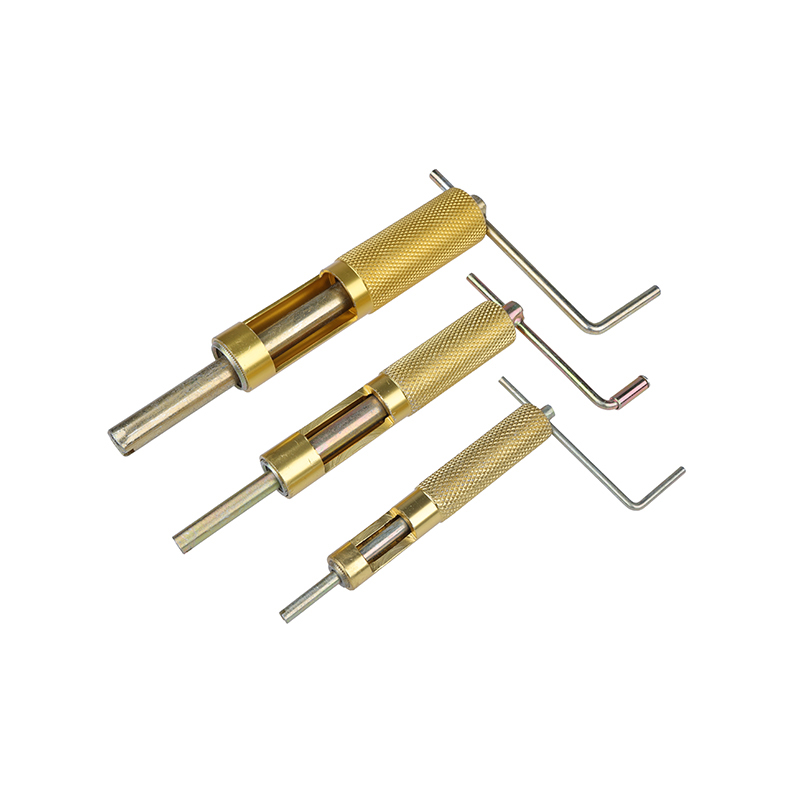 Instrument de instalare a inserției cu filet de sârmă Folosit pentru a înșuruba cu precizie inserțiile cu filet de sârmă în găurile prefiletate, asigurând instalarea și alinierea corectă. Instrumentul găzduiește diferite dimensiuni de filet de sârmă și... Vizualizare produs →
Atingerile de fir aparțin aceleiași conversații. Robinetele spiralate ridică așchiile dintr-o gaură oarbă, ceea ce le face alegerea mai sigură în cazul în care o așchie lăsată în urmă ar fi un risc pentru calitate. Robinetele cu caneluri drepte sunt mai robuste și sunt adesea preferate în găurile de trecere și în materialele care produc așchii scurte, pulverulente. Alegerea dintre ele este o decizie de control a așchiilor înainte de a fi o decizie de viteză de tăiere.
Verificarea realității pe linie este aceasta. Dacă procesul de instalare necesită ambele mâini, un dispozitiv de fixare și o specificație de cuplu pe care operatorul trebuie să-și amintească, procesul se va deplasa. Unelte bune de inserție fac ca instalarea corectă să fie una ușoară.
Calitate, trasabilitate și alegerea unui producător de inserturi filetate pentru automobile
Pentru un dispozitiv de fixare care costă câțiva cenți, auditul furnizorului este disproporționat cu prețul și complet proporțional cu riscul. O defecțiune a inserției nu se oprește la inserție. Oprește îmbinarea, ansamblul și uneori vehiculul.
Începeți cu capacitatea dimensională, mai degrabă decât cu certificate. Solicitați un studiu de capacitate privind dimensiunile critice, care pentru o inserție înseamnă de obicei diametrul major, diametrul pasului, lungimea și, pentru tipurile de autofiletare, geometria fantului. Apoi întrebați cum sunt măsurate acele dimensiuni, cu ce frecvență și cu ce ecartament. Un producător care nu poate să-și descrie controlul ecartamentului descrie un proces care va devia.
Trasabilitatea materialului este a doua întrebare. Numerele de căldură, certificatele de fabrică și o legătură între lotul de oțel și lotul finit sunt cele care transformă o inserție dintr-un consumabil într-o componentă de siguranță. Pentru clasele de inox, un certificat care să arate gradul real, 303, 304 sau 316, contează mai mult decât eticheta de pe cutie.
Finisajul suprafeței este a treia întrebare și este cea omisă cel mai des. Grosimea de placare, aderența și prezența fragilizării prin hidrogen după placare sunt toate relevante pentru un element de fixare din oțel de înaltă rezistență. Pentru inserții, principalele preocupări sunt controlul grosimii, care afectează potrivirea filetului și acoperirea uniformă în interiorul bobinei sau fantei, care afectează durata de viață a coroziunii.
A patra întrebare este capacitatea și continuitatea. O relație de aprovizionare mare și stabilă contează mai mult decât o primă ofertă scăzută, deoarece schimbările de inginerie, scăderile de capacitate și întreruperile de transport sunt evenimentele care opresc efectiv producția. Un partener cu propria fabrică, propriul parc de mașini și un istoric de producție documentat este mai ușor de planificat decât un comerciant cu un preț bun.
În al cincilea rând, uitați-vă la lățimea intervalului. Un furnizor care poate oferi aceeași familie de filet în oțel carbon, oțel zincat și oțel inoxidabil, plus robinete, drivere și unelte de extracție potrivite, reduce numărul de furnizori pe care trebuie să-i calificați. Această consolidare economisește timp de inginerie, iar timpul de inginerie este cea mai puțină resursă în majoritatea proiectelor. Puteți citi mai multe despre compania din spatele acestei game pe site-ul nostru pagina de profil a companiei .
Scenarii de aplicare: motor, transmisie, șasiu și tăvi EV
Aceeași inserție se comportă diferit în funcție de locul în care se află. Câteva scenarii se repetă în aproape fiecare program de vehicule, iar logica de selecție diferă suficient de mult încât merită să fie separate.
Motor si transmisieDomină carcasele, capacele și capacele de rulment din aluminiu turnat sub presiune. Ciclul termic este constant, ceața de ulei este prezentă, iar îmbinarea trebuie deseori să supraviețuiască pe durata de viață a vehiculului fără re-cuplu. Inserțiile cu filet de sârmă cu o funcție de blocare și inserturile de blocare cu cheie sunt comune aici. Priorități: reținere după vibrații, sarcină stabilă a clemei la 120 de grade C și peste și rezistență la coroziune compatibilă cu expunerea la ulei și lichid de răcire. | Șasiu și structura caroserieiÎmbinări cu materiale mixte, risc galvanic ridicat și expunere la sare de drum. Inserțiile autofiletante apar în subcadrele din aluminiu și în structurile compozite sau cu pereți subțiri, în timp ce inserțiile cu trei orificii servesc panouri prea subțiri pentru a fi batate. Priorități: rezistență la coroziune, compatibilitate galvanică cu dispozitivul de fixare și un orificiu pilot repetabil pe o linie de volum mare. |
Tavi și carcase pentru baterii EVStructuri mari din aluminiu cu multe puncte filetate, cerințe stricte de etanșare și toleranță scăzută pentru resturile libere. Inserțiile filetate și piulițele de conversie permit unei singure turnări de aluminiu să accepte mai multe standarde de fixare. Priorități: libertate absolută de așchii slăbite și bucăți sparte, cuplu de instalare constant în sute de puncte și documentație curată a procesului. | Feroviar și aerospațialÎnalter safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Priorități: trasabilitate documentată, performanță repetabilă de extragere și o procedură de reparare documentată care funcționează pe teren. |
În toate cele patru scenarii, un model este valabil. Inserția nu este niciodată aleasă izolat. Se alege împreună cu dispozitivul de fixare, procesul de găurire și instrumentul de instalare, iar decizia este validată printr-un test de extragere pe materialul de producție real, mai degrabă decât pe o bară de testare generică.
Reparații și întreținere: Filete dezlipite și dopuri de scurgere
Nu fiecare inserție intră într-o parte nouă. O parte semnificativă a cererii provine din reparații, iar reparația are propriile reguli. Cele mai obișnuite două lucrări sunt un fir dezlipit într-o turnare moale și un orificiu de scurgere sau de umplere deteriorat.
Pentru un fir dezlipit, secvența este simplă, dar neiertătoare. Măsurați orificiul rămas, găuriți până la supradimensionarea specificată, bateți cu robinetul STI corect și instalați insertul la adâncimea specificată, în mod normal ușor sub suprafață. Omiterea pasului de măsurare este cauza obișnuită a unei reparații care eșuează din nou în decurs de o lună. Dacă orificiul a fost deja reparat o dată, este posibil ca oa doua bobină în aceeași locație să nu fie adecvată și o inserție de blocare cu cheie sau o piuliță de conversie devine răspunsul mai bun. Piesele turnate din aluminiu sunt gazda cea mai comună și există o discuție utilă despre comportamentul inserției în lucrările de reparare a aluminiului în acest sens. articol tehnic despre repararea filetului din aluminiu .
Porturile de scurgere și umplere sunt o problemă diferită. Defecțiunea este de obicei un dop care curge sau deteriorat, nu un filet dezlipit, iar soluția depinde dacă portul este un filet drept sigilat cu o șaibă sau un filet conic sigilat prin interferență. Un dop drept se bazează pe o suprafață a garniturii și un cuplu controlat, astfel încât strângerea excesivă deteriorează suprafața de etanșare mai degrabă decât îmbunătățirea etanșării. Un dop conic se bazează pe cuplarea filetului, astfel încât numărul de spire contează și dopul nu trebuie reutilizat la infinit. Obținerea corectă a principiului de etanșare este mai importantă decât calitatea materialului, deși un dop din inox 316 este alegerea sensibilă acolo unde portul vede stropirea sau spălarea drumului.
În lucrările de flotă și echipamente grele, ambele reparații se fac de obicei cu componenta la locul său, ceea ce înseamnă că accesul este limitat și curățenia este greu de întreținut. Acesta este un argument pentru utilizarea inserțiilor fără încurcături în trusele de reparații, deoarece nu există nicio curbă de spart și de recuperat.
Carduri de configurare: potrivirea stilului de inserție cu șeful pe care îl aveți
Când două modele arată la fel de valabile pe hârtie, departajarea este de obicei geometria șefului. Cele patru configurații de mai jos acoperă majoritatea deciziilor privind o revizuire reală a desenului.
Boss gros, material moale
O inserție cu filet de sârmă într-un orificiu STI filetat. Cel mai bun echilibru între rezistența la extragere, pachetul mic de instalare și ușurința în reparații. Utilizați o variantă de blocare dacă articulația vede vibrații.
Perete subțire, o singură operație
O inserție autofiletante. Își taie propriul fir într-un orificiu pilot controlat și nu are nevoie de pas separat de filetare. Toleranța găurii pilot este punctul critic de control.
Vibrații ridicate, material dur
O inserție de blocare a cheii. Cheile blochează mecanic corpul în materialul de bază și elimină orice dependență de frecarea filetului. Plic mai mare, fiabilitate mai mare.
Panoul prea subțire pentru atingere
O inserție filetată cu trei găuri, fixată prin șuruburi, nituri sau pilon. Acesta mută sarcina în flanșă mai degrabă decât în grosimea tablei și are nevoie de acces în spatele panoului.
Citirea acestor patru cărți împreună oferă un arbore de decizie simplu. Dacă există suficient material pentru o gaură filetată și îmbinarea contează, utilizați o inserție cu filet de sârmă. Dacă nu există suficient material sau procesul trebuie să fie într-o singură etapă, utilizați o inserție autofiletante. Dacă îmbinarea este critică pentru siguranță și vibrațiile sunt severe, utilizați o inserție de blocare cu cheie. Dacă nu există deloc grosime, utilizați o inserție cu trei găuri. Orice altceva, inclusiv piulițele de conversie și dopurile filetate, rezolvă o altă problemă: adaptarea unui standard de filet sau etanșarea unui port.
Cost, timp de livrare și aprovizionare cu inserții filetate pentru automobile
Prețul de achiziție al unui insert nu este aproape niciodată cel mai mare număr din decizie. Ceea ce contează este costul total al unei îmbinări care funcționează și care include sculele, controlul procesului, rata deșeurilor și costul opririi unei linii.
Trei factori de cost stau de obicei peste prețul unitar. Prima este calitatea orificiului pilot sau a robinetului STI. Un robinet ieftin, care se deplasează, produce găuri în afara specificațiilor, iar găurile în afara specificațiilor produc excursii ale cuplului de instalare, reprelucrare și deșeuri. Actualizarea robinetului costă adesea mai puțin decât retrogradarea inserției. Al doilea este uneltele de instalare. Un șofer care necesită două mâini încetinește linia și crește șansa unei instalări nealiniate. Al treilea este o parte varietate. Fiecare dimensiune suplimentară de inserție pe care o fabrică o depozitează adaugă inventar, risc de învechire și erori de cules. Consolidarea la un număr mic de dimensiuni de filet, cu un furnizor care poate acoperi variante de oțel carbon, zincat și inox de aceeași dimensiune, reduce coada stocului cu mișcare lentă.
În ceea ce privește timpul de livrare, întrebările care merită puse sunt despre tampon, nu despre medii. Care este timpul standard de producție, care este cantitatea minimă de comandă și ce tampon există pentru dimensiunile care sunt consumate săptămânal? Un furnizor care poate deține stocuri consistente pentru dimensiunile care se mișcă rapid este mai valoros decât unul care cotează cu trei zile mai scurt la o dimensiune pe care o comandați de două ori pe an.
Pentru cumpărătorii care lucrează cu un angro sau distribuitor internațional, aceeași logică se aplică cu un nivel în sus. Capacitatea distribuitorului de a urmări un lot până la un certificat de fabrică depinde de înregistrările proprii ale producătorului. De aceea, merită să înțelegem fabrica din spatele piesei, nu doar entitatea care emite factura. Consecvența unui volum lunar mare, o rutină de inspecție documentată și un parc de mașini stabil sunt proprietățile care mențin o linie de alimentare silențioasă.
Întrebări frecvente despre inserturile filetate pentru automobile
Acestea sunt întrebările care apar cel mai des în recenziile de design, întâlnirile de calitate și conversațiile timpurii cu furnizorii. Fiecare răspuns este scurt și practic și fiecare presupune că lucrezi cu un desen real și un proces de producție real.
Din ce material sunt fabricate de obicei inserturile filetate pentru automobile?Oțelul carbon cu o acoperire pe bază de zinc este cel mai comun, urmat de oțelul inoxidabil 303, 304 și 316. Oțelul carbon oferă duritate și rezistență mai mare la un cost mai mic, în timp ce oțelul inoxidabil este ales pentru rezistența la coroziune. Răspunsul corect depinde de mediu și de materialul șuruburilor. |
Ar trebui să folosesc o inserție cu filet de sârmă sau o inserție autofiletante?Utilizați o inserție cu filet de sârmă atunci când boșajul este suficient de gros pentru o gaură filetată și îmbinarea necesită performanță maximă de extragere cu un plic mic de instalare. Folosiți o inserție autofiletante când materialul este moale, peretele este subțire și procesul ar trebui să fie într-o singură etapă. Controlul orificiului pilot este critic în ambele cazuri. |
Ce dimensiune a orificiului pilot am nevoie pentru o inserție autofiletante?Este specific de material și dimensiune și este de obicei citat la o bandă de aproximativ plus sau minus 0,05 mm pe dimensiuni metrice mici. Nu estima niciodată. Solicitați orificiul recomandat de la producătorul inserției pentru materialul și duritatea dvs. exacte și verificați-l cu o verificare a cuplului de strângere și instalare pe turnarea de producție. |
Inserțiile filetate auto funcționează în blocurile motoare din aluminiu?Da, și aceasta este una dintre cele mai frecvente utilizări ale acestora. Aluminiul este moale față de oțel, așa că un fir direct în turnare este punctul slab. O inserție reloca filetul portant în oțel sau inoxidabil și împrăștie sarcina pe o lungime mai mare de angajare, ceea ce crește rezistența la smulgere mult peste orificiul filetat gol. |
Cum opresc o inserție să se retragă sub vibrație?Trei abordări funcționează. Utilizați o inserție cu filet de sârmă de blocare care prinde șurubul, utilizați o inserție de blocare cu cheie care este blocată mecanic în materialul de bază sau corectați designul îmbinării astfel încât șurubul să mențină sarcina de prindere. Testarea aleatorie a vibrațiilor cu măsurarea pierderii de cuplu este singura modalitate fiabilă de a confirma alegerea. |
Este o inserție din oțel inoxidabil mai slabă decât una din oțel carbon?În aceeași dimensiune și stare, inoxidabilul austenitic are o duritate mai mică și nu poate fi întărit complet, astfel încât performanța sa de extragere pe unitate de volum este în general mai mică. Diferența practică este adesea mică în comparație cu efectul calității găurii și al lungimii de angajare. Alegeți inoxidabil pentru coroziune, nu pentru rezistență. |
Pot instala manual inserții filetate auto?Pentru o singură reparație, da, cu șoferul corect și o cheie dinamometrică. Pentru producție, nu. Instalarea manuală introduce variații în adâncime, aliniere și cuplu, iar această variație este cea care cauzează defecțiunile inserției. Instalarea de producție ar trebui să utilizeze un driver controlat cu cuplu monitorizat. |
Ce ar trebui să verific la inspecția primului articol a unui insert?Verificați diametrele majore și de pas, lungimea, geometria fantei sau cheii, dacă este cazul, grosimea acoperirii și certificatul de material. Apoi verificați cuplul de instalare și extragerea pe turnarea de producție. Numai verificările dimensionale nu vor identifica o nepotrivire între insert și materialul de bază. |
Cât de adânc ar trebui să fie instalată o inserție?În mod normal, spălați până la puțin sub suprafață, urmând instrucțiunile producătorului. Adâncimea afectează atât poziția filetului instalat, cât și distribuția sarcinii. Prea mică adâncime reduce angajarea și retragerea; prea adânc poate interfera cu dispozitivul de fixare sau poate lăsa inserția să iasă în afară într-o față de etanșare. |
Același furnizor poate furniza inserții, robinete și instrumente de instalare?Este de preferat. O singură sursă de inserții, robinete, drivere și unelte de extracție reduce numărul de variabile atunci când o îmbinare are performanțe slabe și elimină situația în care furnizorul de inserții și furnizorul de scule se îndreaptă unul spre celălalt în timpul unei investigații de calitate. |
Unde să mergi mai departe
Dacă sunteți în punctul de a alege o familie, calea cea mai rapidă este să descrieți îmbinarea în patru linii: materialul de bază și duritatea, dimensiunea filetului, grosimea peretelui disponibilă și dacă îmbinarea vede vibrații sau cicluri termice. Din acele patru linii, familia se restrânge la unul sau doi candidați, iar munca rămasă este un test de retragere pe turnarea de producție.
Dacă vă aflați în punctul de aprovizionare, întrebările din acest articol se mapează direct pe un chestionar pentru furnizor. Întrebați despre capacitatea dimensională, trasabilitatea materialului, controlul acoperirii, monitorizarea cuplului de instalare și politica de stoc pentru dimensiunile cu mișcare rapidă. Răspunsurile vor separa un producător care poate sprijini un program lung de unul care poate completa doar o comandă de cumpărare.
Două resurse de pe acest site merită deschise în continuare. The profilul companiei si fabricii acoperă baza de producție, parcul de mașini și abordarea calității din spatele gamei de produse cu racorduri filetate. De acolo, secțiunile de produse sunt organizate pe familii, astfel încât să puteți trece direct de la o inserție cu filet de sârmă la instrumentul său de instalare, sau de la o inserție cu autofiletare la robinetul potrivit, fără a părăsi același lanț de aprovizionare.
 Inserție cu filet autofiletant din oțel inoxidabil Inserțiile filetate autofiletante din oțel inoxidabil sunt elemente de fixare concepute pentru a întări conexiunile filetate. Spre deosebire de inserțiile standard, acestea sunt fabricate din oțel inoxidabil, cu... Vizualizare produs →
Pentru echipele care planifică un nou program, următorul pas practic este un kit de eșantion: o dimensiune în fiecare dintre două sau trei familii de candidate, plus instrumentele de potrivire, testate pe propria ta turnare. Acest test costă câteva zile și o cantitate mică de material și elimină aproape toată incertitudinea care face ca selecția inserției să fie dificilă în primul rând.