


Un desen aterizează pe banca unui mașinist. Textul spune „303 inoxidabil” pentru un dop mic de scurgere a uleiului filetat și un lot de inserții autofiletante. Nimeni nu întreabă dacă piesa va fi suficient de puternică, deoarece puterea nu a fost niciodată motivul pentru care a fost ales nota. Piesa a fost aleasă pentru că o mașină de șurub trebuie să învârtă mii de ele pe schimb cu așchii care se sparg curat și pentru că componenta finită trebuie să supraviețuiască ani de umiditate, stropii de sare și umiditate din atelier. Acest compromis este exact ceea ce descriu proprietățile materialelor din oțel inoxidabil 303: un grad austenitic proiectat pentru prelucrare mai întâi și rezistența la coroziune în al doilea rând.
Versiunea scurtă, înainte de detaliu: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) este un oțel inoxidabil austenitic crom-nichel de tip 18/8 cu 0,15 până la 0,35 procente de sulf adăugat în mod deliberat pentru a sparge așchii. Nu poate fi întărit prin tratament termic, este în esență nemagnetic în starea de recoacere, rezistența sa la tracțiune recoaptă se află în banda de 500 până la 700 MPa și rezistența sa generală la coroziune este aproape de 304. Singurul loc în care rămâne în urmă este rezistența la clorură, deoarece aceleași incluziuni de sulfură de mangan sunt, de asemenea, un mediu atât de frumos dizolvat în mașină.
Acest articol prezintă compoziția, datele mecanice și fizice, prelucrabilitatea, comportamentul la coroziune, limitele de căldură și sudare, logica de selecție și verificările surselor care stau în spatele răspunsului scurt. Este scris pentru ingineri, cumpărători și personal de calitate care trebuie să justifice o alegere de material pe un desen sau o comandă de achiziție, nu pentru un manual.
Recomandări cheie: oțelul inoxidabil 303 este un grad austenitic de prelucrare liberă care schimbă rezistența la clorură la sâmburi cu una dintre cele mai mari viteze de prelucrare dintre orice oțel inoxidabil, motiv pentru care domină piesele prelucrate cu șuruburi, cum ar fi inserțiile filetate, adaptoarele și dopurile de scurgere.
Proprietățile materialului din oțel inoxidabil 303 dintr-o privire
Înainte de a analiza valorile individuale, vă ajută să vedeți întreaga notă într-o singură vizualizare. Tabelul de mai jos rezumă principalele proprietăți ale materialului din oțel inoxidabil 303 care apar pe majoritatea certificatelor și fișelor tehnice de material, împreună cu consecințele practice ale fiecăruia în atelier.
| Proprietate | Valoare tipică | Ce înseamnă pentru o componentă filetată |
|---|---|---|
| Familie de grad | Austenitic, crom-nichel | Neîntăribil prin tratament termic; puterea vine din munca la rece |
| Denumirea UNS/EN | S30300 / 1.4305 | Interschimbabil pe majoritatea desenelor cu AISI 303 și X8CrNiS18-9 |
| Rezistenta la tractiune (recoace) | 500 până la 700 MPa | Adecvat pentru inserții și dopuri încărcate la forfecare și compresie |
| 0,2% limită de curgere (recoace) | 190 până la 260 MPa | Randamentul scăzut determină nevoia de angajare generoasă a filetului |
| Alungirea | 35 până la 50 la sută | Ductilitate bună, astfel încât firele se rulează și se deformează mai degrabă decât să crape |
| Duritate (recoace) | 160 până la 200 HB | Prelucrabil cu scule standard din carbură la viteză mare de suprafață |
| Prelucrabilitate relativă | Aproximativ 78% din B1112 | De aproximativ 1,7 ori mai rapid de tăiat decât 304 |
| Comportament magnetic | În esență, nemagnetic atunci când este recoaptă | Ușor magnetism după prelucrarea la rece sau laminarea filetului |
| Rezistența la clorură la pitting | Mai mic de 304 și mult mai mic decât 316 | Evitați expunerea marină, chimică și puternică la dezghețare |
Element cheie: dacă o specificație spune doar „inox”, 303 și 304 nu sunt interschimbabile într-un mediu cu clorură, deși arată identic pe raft.
Compoziție chimică și denumiri de calitate
Aliajul 303 este modificarea cu prelucrare liberă a familiei austenitice 18/8. Chimia sa de bază este în esență 304 cu adaosuri controlate de sulf sau seleniu și o limită de carbon și fosfor ușor relaxată care reflectă realitățile producției de bare de mare volum, mai degrabă decât orice încercare de a îmbunătăți performanța la coroziune.
| Element | Gama | Rol în grad |
|---|---|---|
| Carbon (C) | 0,15 max | Acoperit pentru a limita formarea de carbură de crom de-a lungul granițelor |
| Siliciu (Si) | 1,00 max | Dezoxidarea în timpul topirii; nivelurile reziduale afectează ușor prelucrabilitatea |
| Mangan (Mn) | 2,00 max | Se combină cu sulful pentru a forma incluziunile de sulfură de mangan care sparg așchiile |
| Fosfor (P) | 0,20 max | Alocație mai mare de 304; contribuie ușor la fragilitatea așchiilor |
| sulf (S) | 0,15 până la 0,35 | Adăugarea definitorie; creează crestături interne care scurtează așchiile |
| Crom (Cr) | 17.0 până la 19.0 | Formează filmul de oxid pasiv care oferă rezistență la coroziune |
| Nichel (Ni) | 8,0 până la 10,0 | Stabilizează structura austenitică și oferă ductilitate și duritate |
| Molibden (Mo) | 0,60 max (opțional) | Nu adăugat intenționat; absența este ceea ce separă 303 de 316 |
Conținutul de sulf este cel mai important număr din acel tabel și este, de asemenea, cel mai frecvent specificat greșit. O căldură la 0,15 la sută mașinile de sulf este vizibil mai proastă decât o căldură la 0,30 la sută, dar ambele sunt pe deplin conforme cu specificația 303. Pentru un atelier de mașini cu șuruburi care produce milioane de plăcuțe mici pe an, această răspândire se traduce direct în schimbări de scule, durata ciclului și rata deșeurilor.
Variante cu seleniu și cupru
Două variante apar în mod regulat pe desene și nu trebuie tratate ca fiind identice cu standardul 303:
- 303Se (UNS S30323) - seleniul înlocuiește sulful ca adaos de prelucrare liberă. Controlul așchiilor este bun și finisarea suprafeței este adesea mai bună, dar indicele de prelucrabilitate este puțin mai mic decât 303 purtător de sulf. Principalul motiv pentru a-l selecta este formabilitatea îmbunătățită la cald și la rece și rezistența la coroziune puțin mai bună, deoarece incluziunile de seleniu sunt inițiatori de gropi mai puțin agresivi decât sulfurile.
- 303Cu - o variantă cu rulment de cupru utilizată în cazul în care este necesară o înclinare la rece îmbunătățită sau o performanță la coroziune puțin mai bună. Este comun în stocul de elemente de fixare și în sârmă pentru piesele formate la rece.
- 303Sulf și generic 303 - denumiri comerciale care ar trebui să fie întotdeauna legate de o gamă de chimie scrisă și un certificat, deoarece „303” singur nu definește conținutul de sulf, duritatea temperatură sau starea de livrare.
Echivalentele claselor care merită cunoscute atunci când examinați documentația de import includ AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 și GB/T Y1Cr18Ni9. În practică, un furnizor din Asia, Europa sau America de Nord va cita toți aceeași familie, dar formatul certificatului și domeniul de aplicare al testului diferă, astfel încât comanda de achiziție trebuie să precizeze ce standard guvernează.
Element cheie: sulful între 0,15 și 0,35 la sută este ceea ce face ca mașina 303 să fie bună, dar punctul exact din interiorul acelei ferestre este o variabilă de achiziție care ar trebui să fie stabilită pentru lucrări de volum mare.
Proprietățile mecanice ale oțelului inoxidabil 303
Datele mecanice pentru 303 depind întotdeauna de condiție și aici apar cele mai multe erori de specificație. O fișă de date citată pentru bara recoaptă pare slabă lângă una citată pentru bara trasă la rece de aceeași calitate și ambele sunt corecte. Motivul este că 303 este austenitic și nu poate fi întărit prin călire sau călire. Singura pârghie disponibilă este prelucrarea la rece, aplicată fie ca trafilare de bară înainte de prelucrare, fie ca laminare a filetului și formare după aceasta.
| Proprietate | Bar recoacet | Bară trasă la rece sau laminată |
|---|---|---|
| Rezistenta la tractiune | 500 până la 700 MPa | 690 până la 860 MPa |
| 0,2 procente limită de curgere | 190 până la 260 MPa | 450 până la 700 MPa |
| Alungirea in 50 mm | 35 până la 50 la sută | 10 până la 25 la sută |
| Reducerea suprafeței | Aproximativ 50 la sută | Aproximativ 35 la sută |
| Duritate | 160 până la 200 HB | 230 până la 320 HB |
| Modulul de elasticitate | 193 până la 200 GPa | 193 până la 200 GPa |
| Raportul lui Poisson | 0.30 | 0.30 |
Din acel tabel rezultă două consecințe. În primul rând, raportul de curgere la tracțiune al 303 recoaptă este scăzut, aproximativ 0,35 până la 0,45, ceea ce înseamnă că materialul se deformează vizibil înainte de a se fractura. Pentru o inserție filetată sau o piuliță de conversie, acea ductilitate este utilă: flancurile filetului se pot conforma cu un fir de îmbinare ușor imperfect, mai degrabă decât fisurarea. În al doilea rând, aceeași ductilitate înseamnă că un fir poate fi scos dintr-un material de bază moale cu mult înainte ca inserția în sine să se defecteze, astfel încât rezistența materialului de bază și lungimea firului cuplat guvernează de obicei îmbinarea.
Forță versus angajament, nu numai putere
O greșeală obișnuită la carcasele din aluminiu este să specificați o inserție mai puternică, mai degrabă decât mai multă angajare. Dacă o inserție din inox 303 este instalată într-un boț din aluminiu turnat sub presiune cu doar patru filete cuplate, foarfecele de aluminiu sunt mai întâi indiferent de calitatea inserției. Regulile practice de implicare care rezistă în producție sunt:
- Pentru părinții din oțel și fontă, vizați cel puțin 1,0 până la 1,5 ori diametrul nominal al filetului cuplat.
- Pentru părinții din aluminiu și magneziu, țintați de 2,0 ori diametrul nominal sau utilizați o inserție de blocare cu cheie sau cu trei găuri concepute pentru a împrăștia sarcina.
- Pentru materialele plastice și compozite, sarcina este suportată de o inserție lipită sau turnată, mai degrabă decât de cuplarea filetului, iar rolul lui 303 este limitat la forma filetului intern.
- Acolo unde există vibrații, specificați o inserție de sârmă de blocare cu șurub sau un plasture de blocare, în loc să vă bazați doar pe cuplu.
Performanța la oboseală urmează aceeași logică. Limita de rezistență a 303 recoaptă la îndoirea rotativă se află mult sub cea a barei prelucrate la rece, iar într-o îmbinare filetată durata de viață la oboseală este dominată de crestătura de la primul filet cuplat. Laminarea filetului după prelucrare lasă stres rezidual de compresiune la rădăcină și îmbunătățește substanțial durata de viață la oboseală în comparație cu tăierea, acesta fiind unul dintre motivele pentru care rularea filetului rămâne implicită pentru elementele de fixare inoxidabile de mare volum.
Element cheie: 303 nu poate fi tratat termic, astfel încât orice cerință de rezistență peste aproximativ 700 MPa trebuie îndeplinită prin specificarea unui temperament prelucrat la rece și acceptând o ductilitate mai mică.
Proprietățile fizice și termice ale oțelului inoxidabil 303
Datele fizice contează mai mult decât se așteaptă majoritatea designerilor, în special în ansamblurile care văd cicluri de temperatură. O inserție inoxidabilă într-o carcasă de aluminiu se extinde într-un ritm diferit de metalul de bază, iar schimbarea rezultată a preîncărcării este adesea cea care slăbește o îmbinare, nu doar vibrația.
| Proprietate | Valoare tipică | Implicația de proiectare |
|---|---|---|
| Densitatea | 7,9 g/cm3 | Masa componentei este apropiată de oțelul carbon pentru aceeași geometrie |
| Interval de topire | 1400 până la 1420 °C | Mult peste orice temperatură de serviciu auto sau aerospațială |
| Căldura specifică | Aproximativ 500 J/kg·K | Încet la încălzire și lent la răcire în comparație cu aluminiul |
| Conductivitate termică la 100 °C | Aproximativ 16,2 W/m·K | Îndepărtare slabă a căldurii, deci păstrați fluidul de tăiere să curgă în timpul prelucrării |
| Rezistivitatea electrică | Aproximativ 0,72 micro-ohmmetru | Nu este un material de alegere pentru căi conductoare |
| Expansiune termică, 20 până la 100 °C | Aproximativ 17,3 x 10⁻⁶ per K | Mai jos decât aluminiul la aproximativ 23, care modifică preîncărcarea când este fierbinte |
| Permeabilitatea magnetică relativă | Aproximativ 1,02 recoaptă, până la aproximativ 3 când se lucrează la rece | Verificați cerințele de magnetism față de temperamentul real |
| Modulul de elasticitate | 193 până la 200 GPa | Mai rigid decât aluminiul, astfel încât împărțirea sarcinii favorizează inserția |
Comportamentul magnetic merită o notă specifică. Mulți clienți resping o piesă din inox, deoarece un magnet se lipește de ea. În 303, o atracție slabă este normală și așteptată după trefilarea la rece, laminarea filetului sau prelucrarea severă, deoarece acele operații transformă parțial austenita în martensită. O parte 303 complet recoaptă, eliberată de stres va prezenta o permeabilitate apropiată de 1,02, în timp ce o parte puternic formată la rece poate prezenta de mai multe ori această cifră. Dacă o specificație necesită un comportament nemagnetic, cerința trebuie să fie scrisă în raport cu starea finită, nu cu materia primă.
Cifra de dilatare termică explică și o problemă practică de câmp. Când un dop din inox este instalat într-o carcasă de aluminiu și ansamblul se încălzește, aluminiul crește mai repede. Dacă ștecherul a fost strâns la o valoare care presupunea o carcasă din oțel, preîncărcarea poate scădea și îmbinarea se poate infiltra. În aplicațiile la temperatură înaltă, un cuplu inițial puțin mai mare, o șaibă de etanșare cu compresie controlată sau un etanșant de filet evaluat pentru intervalul de temperatură rezolvă de obicei problema mai fiabil decât schimbarea gradelor.
Element cheie: magnetismul ușor într-o piesă finită 303 este normal și nu indică un grad greșit; verificați în schimb cerințele de permeabilitate față de condiția de lucru la rece.
Prelucrare: proprietatea care se vinde 303
Prelucrabilitatea este de obicei citată ca indice, unde oțelul carbon B1112 cu tăiere liberă este stabilit la 100%. Indicele nu este o constantă de laborator; este o convenție industrială care reflectă viteza de tăiere realizabilă pentru o durată de viață rezonabilă a sculei. Răspunde în continuare la întrebarea pe care și-o pune fiecare planificator de producție, care este câte piese pe oră va produce un anumit grad înainte ca uzura sculei să forțeze o schimbare. Trei lucruri determină indicele pentru o calitate inoxidabilă: chimia incluziunilor, rata de întărire a matricei austenitice și conductivitatea termică, care determină cât de multă căldură trebuie să absoarbă unealta. Incluziunile de sulfură de mangan din 303 acționează ca elemente de creștere a tensiunii interne, astfel încât așchiul se fracturează în segmente scurte în loc să formeze un cuib de pasăre lung și încurcat în jurul instrumentului. Acest comportament unic permite viteze mai mari la suprafață, avansuri mai grele și o intervenție mai mică a operatorului. Graficul de mai jos plasează 303 alături de alte note comune folosind același indice.
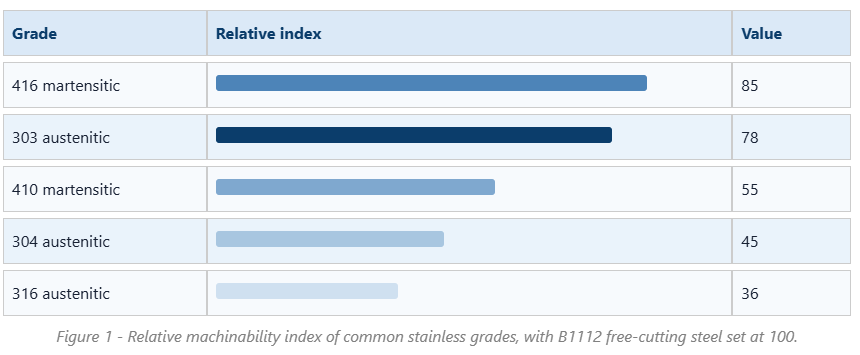
Diferența dintre 303 și 304 este singurul fapt cel mai semnificativ din punct de vedere comercial din acest articol. La un indice de 78 față de 45, 303 îndepărtează materialul mai rapid, generează așchii mai scurte și produce mult mai puține schimbări de scule pe schimb. La o mașină cu șurub cu mai multe axuri care rulează piese mici, această diferență decide adesea dacă o lucrare este profitabilă. De asemenea, explică de ce aproape fiecare componentă filetată din inox de pe piață, de la semifabricate de inserție de sârmă la dopuri de scurgere, este cotată în mod implicit în 303, cu excepția cazului în care clientul cere altceva.
Avantajul nu este nelimitat și vine cu penalități reale. Incluziunile de sulfuri reduc rezistența la coroziune, așa cum se discută mai târziu, și, de asemenea, fac materialul mai puțin potrivit pentru sudare, deoarece sulful favorizează fisurarea la cald. Finisajul suprafeței poate fi excelent, dar dacă un tratament cu acid pasivator urmează prelucrare, incluziunile pot lăsa gropi microscopice care arată ca defecte sub mărire. Uzura sculei este mai bună decât 304, dar încă departe de oțelul carbon, așa că tipurile de carbură cu un substrat dur și o acoperire PVD sunt alegerea obișnuită. Presiunea lichidului de răcire contează deoarece 303 conduce prost căldura; Lichidul de răcire prin sculă de înaltă presiune menține muchia de tăiere sub temperatura la care începe să se formeze muchia acumulată.
Parametrii tipici de pornire pentru strunjirea recoaptă 303 cu carbură acoperită sunt o viteză la suprafață de aproximativ 150 până la 200 de metri pe minut și un avans de 0,10 până la 0,25 milimetri pe rotație, cu cifrele exacte ajustate pentru adâncimea de tăiere și rigiditate. Sculele din oțel de mare viteză sunt încă folosite pentru filetarea cu diametru mic și pentru sculele de formare, dar la viteze mult mai mici, de obicei 25 până la 40 de metri pe minut. Tapping-ul este operațiunea în care 303 își câștigă reputația, deoarece așchiile scurte curăță fluturile mult mai ușor decât așchiile stringy produse de 304, ceea ce reduce drastic ruperea robinetului în găurile oarbe.
Un alt aspect practic este consecvența. Deoarece intervalul de sulf este larg, două călduri ale 303 conforme se pot comporta diferit. Un atelier care execută o lucrare de mare volum ar trebui să ceară morii sau producătorului de componente să mențină adaosul de prelucrare gratuită în jumătatea superioară a intervalului, dacă timpul ciclului și durata de viață a sculei sunt critice. Acolo unde finisarea suprafeței sau formabilitatea contează mai mult, o variantă cu sulf mai scăzut sau cu seleniu este cel mai bun comerț.
În cele din urmă, prelucrabilitatea nu se referă doar la viteză. Este, de asemenea, despre costul deșeurilor, debavurării și inspecției. Gradele cu tăiere liberă produc bavuri mai mici, piese stabile dimensional și o calibrare a filetului mai previzibilă, ceea ce reduce numărul de piese respinse la inspecția finală. Pe o piesă cu mai multe filete, un orificiu transversal și o față de etanșare, acele economii secundare pot depăși economiile în timpul ciclului.
Merită să ne amintim că indicele din diagramă presupune un set specific de condiții de referință, de obicei strunjire într-un singur punct cu scule din carbură și un criteriu fix de viață a sculei. Schimbarea operațiunii modifică ușor clasamentul. Forarea, de exemplu, este mai sensibilă la evacuarea așchiilor decât la strunjire, astfel încât avantajul relativ al 303 față de 304 este chiar mai mare în găurirea și filetarea adâncimii decât sugerează doar indicele.
Recomandări cheie: 303 există datorită indicelui său de prelucrabilitate de aproximativ 78, iar orice decizie de a trece la 304 sau 316 din motive de coroziune ar trebui să fie evaluată cu o creștere a timpului de ciclu de 40 la sută sau mai mult.
Rezistența la coroziune a oțelului inoxidabil 303
În atmosfere curate rurale și interioare, 303 funcționează aproape de 304 și va menține o suprafață strălucitoare ani de zile. Apa proaspătă, detergenții blânzi, multe medii în contact cu alimentele care nu sunt grele în clorură și majoritatea condițiilor de sub capotă auto cu umiditate ocazională sunt toate acceptabile. Problemele încep atunci când clorurile sunt prezente în concentrație semnificativă.
Mecanismul este simplu. Incluziunile de sulfură de mangan întrerup filmul pasiv de oxid de crom. În prezența ionilor de clorură, acele incluziuni se dizolvă în mod preferențial, creând micro-crăpături în care chimia locală devine acidă și lipsită de oxigen. Odată ce o groapă inițiază, aceasta se propagă deoarece interiorul gropii devine un anod, iar suprafața înconjurătoare acționează ca un catod mare. Acesta este motivul pentru care o parte 303 poate arăta impecabil timp de doi ani într-o plantă interioară și apoi poate prezenta gropi în câteva luni atunci când aceeași parte este instalată în apropierea unui sit de coastă sau expusă la sare de dezghețare.
Rezistența la pitting este adesea comparată folosind numărul echivalent al rezistenței la pitting, calculat din conținutul de crom, molibden și azot. Pentru 303 nu există molibden sau azot intenționat, astfel încât valoarea aterizează în regiunea 17 până la 19, similar cu 304, dar cu o densitate mult mai mare a locurilor de inițiere. Gradul 316 adaugă molibden și ajunge la aproximativ 24 până la 26, motiv pentru care rămâne implicit pentru servicii maritime și chimice.
| Factorul | 303 | 304 | 316 |
|---|---|---|---|
| Echivalentul rezistenței la pitting | Cam între 17 și 19 | Aproximativ 18-19 | Aproximativ 24-26 |
| Locuri de inițiere a gropii | Ridicat, din incluziuni de sulfuri | Scăzut | Foarte scăzut |
| Prelucrabilitate relativă | Aproximativ 78 | Aproximativ 45 | Aproximativ 36 |
| Expunere marină sau costieră | Nerecomandat | Limitat | Recomandat |
| Sudabilitate | Risc slab de fisurare la cald | Bun | Bun |
| Utilizare tipică a pieselor filetate | Inserturi, adaptoare, dopuri de scurgere | Elemente de fixare și inserții generale | Fitinguri marine și de proces |
Există o atenuare care merită cunoscută. Pasivarea în acid citric sau azotic după prelucrare îndepărtează fierul liber și contaminarea suprafeței și îmbunătățește ușor performanța lui 303 prin curățarea incluziunilor cele mai exterioare. Nu modifică chimia în vrac și nu va salva o parte utilizată într-un mediu bogat în cloruri. Electrolustruirea face un pas mai departe prin îndepărtarea în întregime a unui strat subțire de suprafață, ceea ce îmbunătățește aspectul și rezistența la inițiere, dar din nou beneficiul se limitează la piele.
Pentru dopurile de scurgere și alte componente de etanșare, mediul este de obicei mai puțin agresiv decât pare. Uleiul de motor, lichidul de transmisie și lichidul de răcire nu sunt în mod obișnuit purtători de clorură, iar dopul vede mai degrabă un interior al baghetei decât o zonă de stropire. De aceea, dopurile de ulei inoxidabil 303/304/316 sunt oferite în mod obișnuit ca o familie, permițând cumpărătorului să potrivească gradul cu expunerea, mai degrabă decât să utilizeze cea mai scumpă opțiune.
Regula de selecție sensibilă este să folosiți 303 în cazul în care piesa este prelucrată în volum mare și mediul este benign, să treceți la 304 unde este posibilă o expunere la clorură și o coroziune moderată și să treceți la 316 unde piesa va vedea sare, aer marin sau substanțe chimice de proces. Mergând în altă direcție, alegând 316 pentru o aplicare uscată în interior, adaugă costuri fără beneficii măsurabile.
Recomandări cheie: 303 este o alegere bună pentru servicii de interior, uleioase și ușor umed, dar nu ar trebui să fie specificat niciodată pentru medii de coastă, marine sau bogate în cloruri în care pitting inițiază la incluziunile de sulfuri.
Rezistență la căldură, tratament termic și comportament la sudare
Fișele tehnice afirmă în mod obișnuit că 303 rezistă la oxidare atunci când este expus intermitent până la aproximativ 760 °C și în funcționare continuă până la aproximativ 870 °C. Aceste cifre descriu formarea de oxid de oxid, nu adecvarea structurală. Adăugarea de sulf care face ca calitatea să fie prelucrabilă este, de asemenea, motivul pentru care nu este o alegere bună pentru serviciul la temperatură ridicată, deoarece sulfurile pot favoriza fragilizarea și atacul accelerat la granițele granulelor.
Fapte de tratament termic care contează
- 303 nu poate fi întărit prin tratament termic. Orice cerință de duritate trebuie îndeplinită prin prelucrare la rece, nu prin călire sau îmbătrânire.
- Recoacerea se efectuează în intervalul de aproximativ 1010 până la 1120 °C, urmată de răcire rapidă, iar scopul său este de a înmuia materialul prelucrat la rece și de a restabili ductilitatea, nu de a crește rezistența.
- Detensionarea pieselor prelucrate se realizează de obicei la aproximativ 350 până la 400 °C. Această gamă este aleasă în mod deliberat pentru a rămâne sub fereastra de sensibilizare unde se formează carburi de crom la granițele granulelor.
- Ar trebui evitată expunerea prelungită între aproximativ 425 și 815 °C, deoarece precipitarea carburii de crom îndepărtează cromul din matricea înconjurătoare și lasă o bandă predispusă la coroziune.
Sudarea este punctul slab
303 este în general considerat nepotrivit pentru sudare. Sulful scade intervalul de temperatură de solidificare și promovează fisurarea la cald în cordonul de sudură și, de asemenea, crește porozitatea. Dacă un design necesită sudare, abordarea obișnuită este să comutați componenta la 304 sau 316, sau la o combinație de umplutură și bază cu conținut scăzut de sulf. Acolo unde o parte 303 trebuie cu adevărat îmbinată, sudarea ar trebui să fie limitată la procese cu aport scăzut de căldură cu umplutură 308L, urmate de recoacere completă și decapare, dar chiar și atunci rezistența la coroziune a sudurii și a zonei afectate de căldură va fi inferioară metalului de bază.
Formare la rece și usturimi
Prelucrarea la rece a 303 este posibilă, dar limitată. Rata de întărire este ridicată, similară cu alte clase austenitice, astfel încât operațiunile severe de formare, cum ar fi ambutisarea adâncă sau încadrarea grea la rece sunt efectuate în mod normal în 303Se sau în 304, mai degrabă decât în 303 cu sulf.
Galling este o altă caracteristică austenitică pentru care merită planificată. Când două suprafețe inoxidabile de duritate similară se freacă sub presiune, se pot suda la rece local și se pot rupe, motiv pentru care uneori piulițele inoxidabile se prinde de șuruburile inoxidabile. În ansamblurile filetate, acest lucru este controlat prin utilizarea unor grade diferite, aplicarea unui compus anti-gripare pe bază de molibden, controlul cuplului sau specificarea unui design de inserție de blocare care nu se bazează pe dezasamblarea repetată.
Element cheie: tratați 303 ca pe un material numai prelucrat; dacă îmbinarea trebuie sudată sau vede temperaturi susținute peste aproximativ 400 °C, specificați în schimb 304 sau 316.
303 vs 304 vs 316: alegerea proprietăților, nu obiceiului
Selectarea gradului este un exercițiu de echilibrare între trei variabile care trag în direcții diferite: costul de prelucrare, cererea de coroziune și cerințele de rezistență sau ductilitate. Comparația pe două coloane de mai jos stabilește logica de selecție pentru cele două familii de componente cel mai adesea afectate de o decizie 303.
Inserții filetate și adaptoare
| dopuri, fitinguri și componente de etanșare
|
O concepție greșită frecventă este că mutarea până la 316 este întotdeauna alegerea mai sigură. În practică, o componentă 316 care se frământă în timpul asamblării și este restrânsă de mai multe ori poate ajunge să fie mai puțin fiabilă decât o piesă 303 strânsă corect cu o etanșare adecvată. Calitatea materialului este o variabilă într-un sistem care include și forma filetului, clasa de toleranță, finisarea suprafeței, lubrifierea și cuplul de asamblare.
Dimensiunea costului este reală și merită cuantificată. Deoarece 316 mașini la aproximativ 36 pe index, comparativ cu 78 pentru 303, timpul de prelucrare pentru aceeași piesă poate fi mai mult decât dublu, iar materialul în sine este mai scump. Pentru o piesă mică de volum mare, asta poate însemna că costul unitar se triplează. Acolo unde mediul de servicii cere cu adevărat 316, adică bani bine cheltuiți; unde nu, este pur și simplu o marjă pierdută.
Element cheie: selectați gradul din expunerea reală și volumul real de prelucrare și scrieți atât gradul, cât și gradul pe desen, astfel încât alegerea să fie repetabilă.
Aplicații: Unde 303 de proprietăți se plătesc în componentele filetate
Proprietățile descrise mai sus se potrivesc cu claritate pe o anumită clasă de componente: mici, filetate, produse în volum mare și de așteptat să reziste la rugină fără a fi expuse la cloruri. Patru familii de produse domină acel spațiu.
Inserții de filet autofiletante
O inserție autofiletante își taie propriul fir într-o gaură perforată sau cu miez din aluminiu, magneziu sau plastic. Fantele de tăiere necesită evacuarea curată a așchiilor în timpul instalării, iar filetul exterior trebuie să fie suficient de dur pentru a fi tăiat fără așchiere. 303 în stare recoaptă sau ușor prelucrat la rece echilibrează bine aceste nevoi, iar când este necesară o opțiune mai puternică sau mai rezistentă la coroziune, aceeași geometrie este disponibilă în 304 sau 316.
Calitatea instalării depinde atât de orificiu cât și de insert. O gaură ușor supradimensionată va lăsa inserția să se învârtească, în timp ce o gaură subdimensionată va crește cuplul de instalare și poate tăia cheile de antrenare. Benzile de toleranță pentru orificiul pilot sunt furnizate în mod normal de producătorul insertului și ar trebui tratate ca fiind obligatorii, mai degrabă decât consultative.
Inserții filetate cu trei găuri
Inserțiile cu trei găuri sunt instalate cu o unealtă dedicată care cuplează trei chei, apoi blocate pe loc. Ele rezistă la rotație mult mai bine decât o inserție elicoidală simplă și sunt o alegere comună în cazul în care se așteaptă vibrații sau dezasamblari repetate. Alegerea materialului este de obicei 303 pentru cost și prelucrabilitate, cu 304 sau 316 disponibile acolo unde cererea de coroziune este mai mare.
Deoarece filetul încărcat este interior și protejat de materialul de bază, mediul de coroziune văzut de inserție este în mare măsură mediul din interiorul ansamblului, care este adesea benign. Acesta este unul dintre motivele pentru care 303 funcționează perfect în motoare, cutii de viteze și cadre de mașini, chiar dacă același grad s-ar defecta rapid pe un fiting expus pe puntea marina.
Inserții de blocare cu cheie și piulițe de conversie
Inserțiile de blocare cu chei folosesc chei externe introduse în jos prin materialul de bază pentru a bloca inserția mecanic. Piulițele de conversie, numite și adaptoare de filet tată-mamă, permit unei componente să comute între filete metrice și în inci sau între diferite pasuri ale filetului. Ambele beneficiază de capacitatea lui 303 de a păstra toleranțe strânse asupra formei filetului după prelucrarea de mare viteză și ambele sunt de obicei furnizate în oțel carbon, 303, 304 sau 316, astfel încât cumpărătorul să poată potrivi gradul cu aplicația.
dopuri de ulei și dopuri filetate
dopurile de scurgere și dopurile de etanșare sunt piese clasice de mașină cu șurub: geometrie simplă, toleranță strânsă la filet, volum anual ridicat. Mediul intern este în mod normal ulei sau lichid de răcire, în timp ce mediul extern poate fi un compartiment motor, o bază a mașinii sau o carcasă exterioară. Alegerea 303 pentru echipamentele de interior și 316 pentru echipamentele marine expuse este împărțirea standard, rentabilă.
O notă finală de aplicare se referă la un contact diferit de metal. Când o inserție inoxidabilă este instalată într-o carcasă de aluminiu, îmbinarea formează un cuplu galvanic, iar în prezența unui electrolit aluminiul devine anodul. Aceasta este rareori o problemă în echipamentele uscate de interior, dar în mediile umede sau încărcate de sare accelerează coroziunea metalului de bază din jurul insertului. Straturile de protecție, materialele de etanșare sau schimbarea materialului de bază sunt acțiunile corective obișnuite.
Element cheie: filetul intern al unei inserții vede de obicei un mediu blând, așa că 303 rămâne alegerea standard pentru inserții de mare volum, cu excepția cazului în care ansamblul în sine este expus la cloruri.
Întreținere și practică în serviciu
Selectarea materialului primește o componentă la linia de start; practica de întreținere determină modul în care funcționează pe o durată de viață. Componentele filetate din inox eșuează dintr-un număr mic de motive previzibile, iar cele mai multe dintre ele pot fi prevenite.
- Supracuplu. Deoarece 303 recoaptă are o limită de curgere în jur de 190 până la 260 MPa, o valoare a cuplului copiată de pe o masă de fixare din oțel poate întinde sau îndepărta firele. Utilizați întotdeauna datele de cuplu publicate pentru insertul sau ștecherul specific și recalibrați driverele în mod regulat.
- Galling. Inoxidabil la contactul inoxidabil sub presiune se poate gripa. Compusul anti-gripare, un grad de împerechere diferit sau o procedură de instalare lubrifiată înlătură cea mai mare parte a riscului.
- Implicare insuficientă. Un dop care este cu două fire mai puțin de cuplare completă se va scurge indiferent de grad. Verificați adâncimea de angajare în timpul inspecției primului articol, nu după cedarea câmpului.
- Atacul clorului. Punerea pe o piesă 303 este un semn că nota este greșită pentru mediu, nu că piesa este defectă. Înlocuiți cu 316 sau adăugați o barieră de protecție.
- Coroziunea galvanică a părintei. Căutați un produs de coroziune alb sau gri în jurul unei inserții din inox într-o carcasă de aluminiu, ceea ce indică faptul că aluminiul este consumat.
Practica de inspecție ar trebui să se potrivească cu modul de defecțiune. Inspecția vizuală detectează zâmbituri, pete de coroziune și deteriorarea firelor. Calibrarea filetului captează deriva dimensională după instalare. Pentru îmbinările critice, o verificare a cuplului după primul ciclu termic este mai informativă decât o verificare a cuplului la asamblare, deoarece dezvăluie dacă presarcina a fost pierdută. Verificarea chimică periodică folosind un analizor portabil de fluorescență cu raze X va confirma că materialul primit este cu adevărat 303 și nu o calitate substituită, ceea ce este o problemă comună în inventarul mixt.
De asemenea, stocarea contează mai mult decât pare. Componentele inoxidabile depozitate în pubele de lemn deschise într-un depozit umed pot colecta contaminarea suprafeței și pot dezvolta pete de rugină care sunt mai degrabă cosmetice decât structurale, dar vor declanșa totuși o plângere a clienților. Păstrarea pieselor în ambalaje sigilate cu un inhibitor de coroziune volatil și manipularea lor cu mănuși curate evită majoritatea acestor dispute.
Recomandări cheie: cele mai multe 303 defecțiuni ale componentelor din teren se datorează cuplului, angajării sau mediului, nu materialului în sine, astfel încât procedurile de întreținere merită aceeași atenție ca indicația de grad.
Aprovizionarea componentelor din oțel inoxidabil 303: ce trebuie specificat
Deoarece 303 are o gamă largă de substanțe chimice permise și mai multe temperamente, comanda de cumpărare poartă cea mai mare parte a riscului de calitate. Un producător sau furnizor capabil ar trebui să poată răspunde la fiecare dintre următoarele puncte fără ezitare.
| Element de specificat | De ce contează |
|---|---|
| Clasă și standard | UNS S30300 sau EN 1.4305, menționat în mod explicit, mai degrabă decât „inoxidabil” |
| Gama de sulf | Determină consistența prelucrării și, indirect, comportamentul la pitting |
| Stare de livrare | Recoacete sau trase la rece; afectează rezistența și ductilitatea cu o marjă largă |
| Duritate range | Un punct de verificare ușor pentru inspecția de intrare |
| Certificat de material | EN 10204 3.1 cu trasabilitatea numărului de căldură până la lotul finit |
| Clasa de toleranta la filet | 6H, 6g sau specific clientului; verificat cu manometre go și no-go |
| Tratarea suprafeței | Pasivare, placare sau lubrifiere cu peliculă uscată, cu un test definit |
| Planul de eșantionare | Definește câte piese pe lot sunt inspectate și după ce criterii |
| Ambalare | Previne contaminarea, deteriorarea umidității și deteriorarea tranzitului |
Lucrul cu un producător care controlează și instrumentele de instalare înlătură o clasă de probleme. Când inserția și unealta de antrenare sunt proiectate împreună, cuplul de instalare, angajarea cheii și toleranța la găuri sunt consecvente, iar plângerile din teren cu privire la găurile decupate scad brusc. Acest lucru contează în special pentru inserțiile autofiletante și cu trei găuri, unde caracteristica de antrenare este la fel de critică ca și filetul în sine.
Cumpărătorii de volum ar trebui, de asemenea, să întrebe despre repetabilitatea de la lot la lot, nu doar despre aprobarea primului articol. O căldură constantă de 303 de la o sursă stabilă de moară, cu un conținut controlat de sulf, permite unui magazin să blocheze parametrii de tăiere și să-i mențină ani de zile. Când sursa frezei se schimbă, comportamentul de prelucrare se poate schimba chiar dacă certificatul pare identic, iar primul semn este, de obicei, uzura crescută a sculei sau o creștere a respingerilor calibrelor filetului.
În cele din urmă, verificați mai degrabă capacitatea decât promisiunile. Solicitați echipamentul de producție propriu-zis, procesul de inspecție și lanțul de trasabilitate de la bara brută până la cutia ambalată. Un furnizor care poate afișa o rută documentată de la numărul de căldură la piesa finită este mult mai ușor de gestionat decât unul care poate afișa doar un dosar cu certificate.
Element cheie: specificați gradul, gama de sulf, temperatură și tipul de certificat pe comanda de achiziție; fără aceste patru articole, doi furnizori pot pretinde că livrează „303” și totuși livrează piese care se comportă diferit.
Întrebări frecvente
Care sunt cele mai importante proprietăți ale materialului din oțel inoxidabil 303?Proprietățile definitorii sunt un conținut de sulf de 0,15 până la 0,35 la sută pentru spargerea așchiilor, un indice de prelucrabilitate de aproximativ 78 față de B1112, rezistența la tracțiune recoaptă de 500 până la 700 MPa, o limită de curgere de 0,2 la sută de 190 până la 260 MPa, alungire de 360 până la 50 la sută HB, duritate de 360 până la 50 la sută. și comportament în esență nemagnetic în starea de recoacere. Rezistența la coroziune este comparabilă cu 304, cu excepția rezistenței la clorură vizibil mai scăzută. |
Oțelul inoxidabil 303 este magnetic?303 recoacet este în esență nemagnetic, cu o permeabilitate relativă aproape de 1,02. Trefilarea la rece, rularea filetului și prelucrarea grea transformă parțial austenita în martensită, astfel încât o piesă finită poate deveni slab magnetică, cu permeabilitate de până la aproximativ 3. Un magnet care se lipește ușor de o componentă 303 prelucrată este normal și nu înseamnă că a fost furnizat un grad greșit. |
Oțelul inoxidabil 303 poate fi întărit prin tratament termic?Nu. Este un grad austenitic și nu răspunde la călire sau revenire. Singura modalitate de a crește rezistența este prelucrarea la rece, care poate împinge rezistența la tracțiune la aproximativ 690 până la 860 MPa cu prețul ductilității. Recoacerea este utilizată numai pentru a înmuia materialul prelucrat la rece și pentru a restabili ductilitatea. |
De ce 303 este mai ușor de prelucrat decât 304?Adăugarea de sulf formează incluziuni de sulfură de mangan în întreaga matrice. Aceste incluziuni acționează ca crestături interne care fac ca așchiul să se rupă în segmente scurte în loc să formeze un șir lung. Așchiile scurte curăță zona de tăiere, reduc muchia formată, scad forțele de tăiere și permit viteze mai mari la suprafață, motiv pentru care 303 mașini la o viteză de aproximativ 1,7 ori mai mare decât 304. |
Oțelul inoxidabil 303 poate fi sudat?În general, nu este recomandat. Sulful promovează fisurarea la cald și porozitatea cordonului de sudură, iar zona afectată de căldură pierde rezistența la coroziune. Acolo unde sudarea este inevitabil, utilizați un proces cu aport scăzut de căldură cu umplutură 308L și planificați recoacere completă și decapare sau comutați componenta la 304 sau 316. |
Este 303 potrivit pentru medii marine sau de coastă?Nu. Expunerea la clorură provoacă pitting care inițiază la incluziunile de sulfuri. Chiar dacă performanța generală la coroziune este aproape de 304, densitatea locurilor de inițiere a gropii este mult mai mare, așa că 303 ar trebui rezervat pentru funcționare în interior, uleios sau ușor umed. Gradul 316 este alegerea potrivită pentru mediile marine și chimice. |
Care este diferența dintre 303 și 303Se?Ambele sunt tipuri de prelucrare gratuită, dar 303Se folosește seleniu în loc de sulf. Seleniul oferă un control similar al așchiilor cu un finisaj mai bun al suprafeței și o formabilitate îmbunătățită la cald și la rece, iar incluziunile sale sunt inițiatori de gropi puțin mai puțin agresivi. 303 cu sulf oferă în general un indice de prelucrabilitate mai mare și un cost mai mic, deci rămâne implicit pentru piesele prelucrate cu șurub. |
Cât de mult cuplare are nevoie pentru o inserție 303?O regulă practică de pornire este de 1,0 până la 1,5 ori diametrul nominal al filetului angajat în oțel și fontă și de aproximativ 2,0 ori diametrul nominal în aluminiu sau magneziu. Acolo unde sunt prezente vibrații, utilizați un design de inserție de blocare în loc de pur și simplu creșterea angajării, deoarece durata de viață la oboseală este guvernată de crestătura de la primul filet cuplat. |
Cum ar trebui un cumpărător să verifice componentele 303 primite?Verificați certificatul EN 10204 3.1 cu numărul de căldură, verificați duritatea, măsurați firele cu calibre go și no-go și verificați chimia la fața locului cu un analizor portabil dacă înlocuirea gradului este un risc. Confirmați că conținutul de sulf se află în intervalul specificat, deoarece o căldură cu conținut scăzut de sulf va prelucra diferit, chiar dacă certificatul este conform. |
Oțelul inoxidabil 303 costă mai mult de 304?Costul materialului pe kilogram este de obicei similar sau ușor mai mare, dar costul piesei livrate este adesea mai mic, deoarece timpul de prelucrare este substanțial mai scurt. La prelucrarea cu șuruburi cu volum mare, diferența de timp ciclului și durata de viață a sculei depășește de obicei prețul materiilor prime, astfel încât 303 rămâne alegerea economică oriunde o permite mediul de coroziune. |
Recomandări cheie: 303 proprietăți ale materialelor din oțel inoxidabil sunt optimizate pentru prelucrare și coroziune ușoară, iar fiecare întrebare de selecție revine la aceste două priorități.
Pagini similare de pe acest site
Cele două pagini de mai jos acoperă materialele și familiile de produse discutate în acest articol și reprezintă următorul pas natural dacă specificați componente filetate.
| Pagina | Ce vei găsi |
|---|---|
| Inserții filetate din oțel inoxidabil | Introduceți tipuri, materiale și metode de instalare într-o singură prezentare generală |
| Elemente de fixare din oțel inoxidabil 303, 304 și 316 | Comparație de grade pentru elemente de fixare și piese din inox prelucrate |
Dacă comparați opțiunile de material pentru o anumită parte, în loc să citiți în general, aduceți desenul, mediul de service și volumul anual. Aceste trei elemente determină nota și temperamentul mai repede decât orice comparație cu fișa de date.
Element cheie: potriviți nota cu mediul și volumul, apoi blocați alegerea în desen și în comanda de cumpărare, astfel încât decizia să supraviețuiască următoarei comenzi.


